-
 +86-0571-83175630
-
 [email protected]


Film d'emballage Fabricants
Informations à mettre à jour
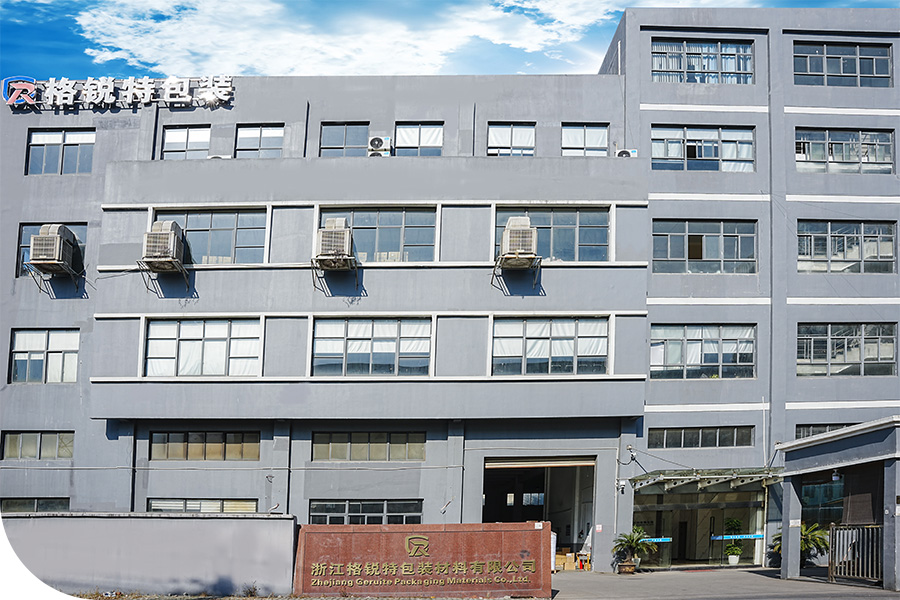
Honneur
-
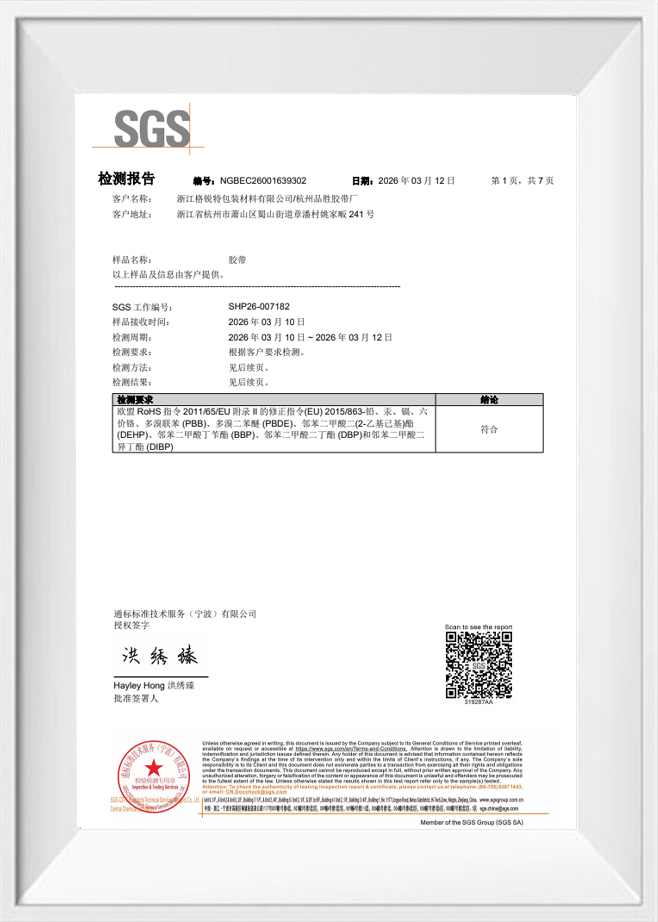 Rapport d'essai
-
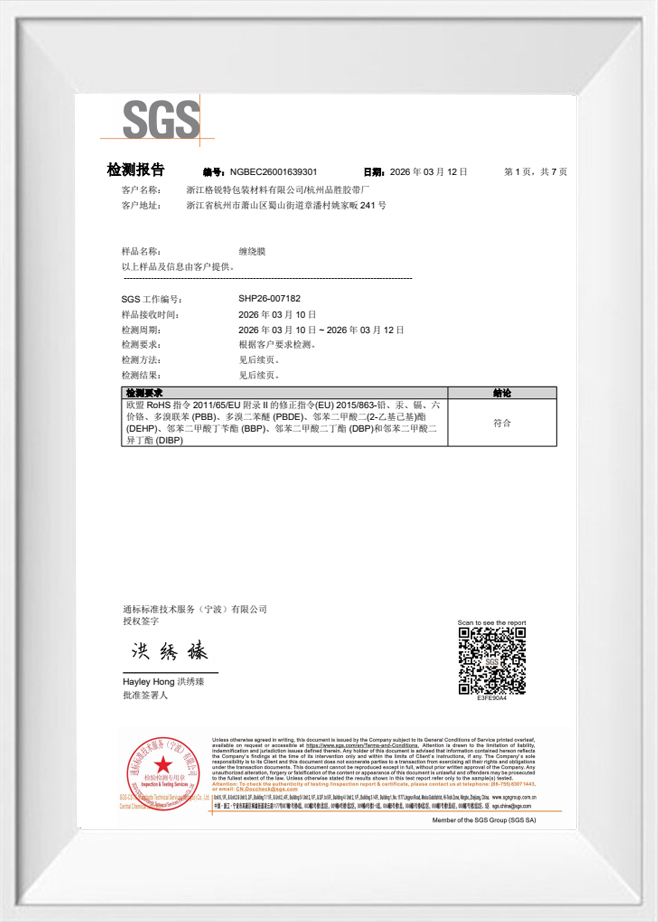 Rapport d'essai
-
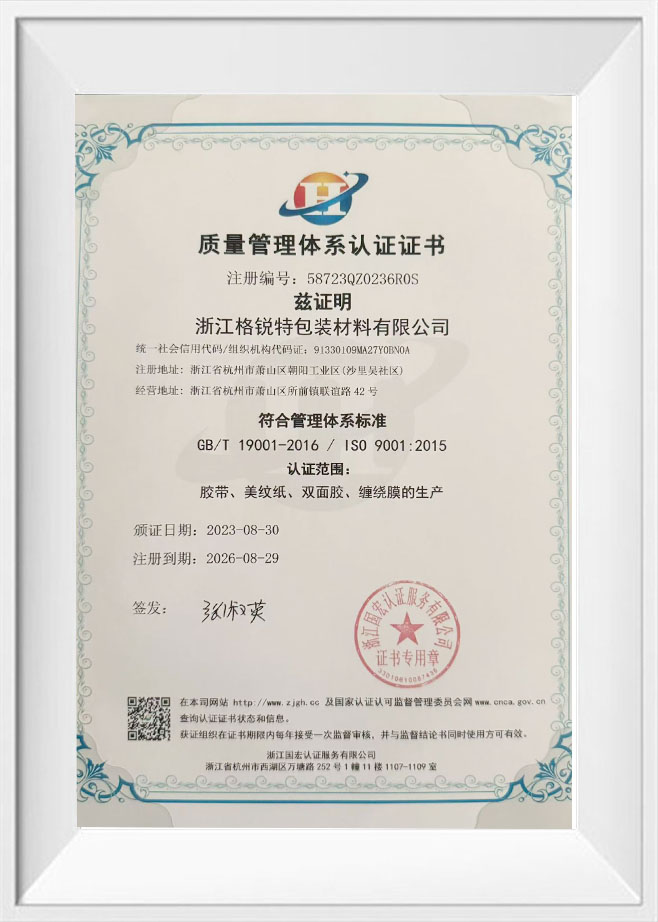 Certificat de certification du système de gestion de la qualité
-
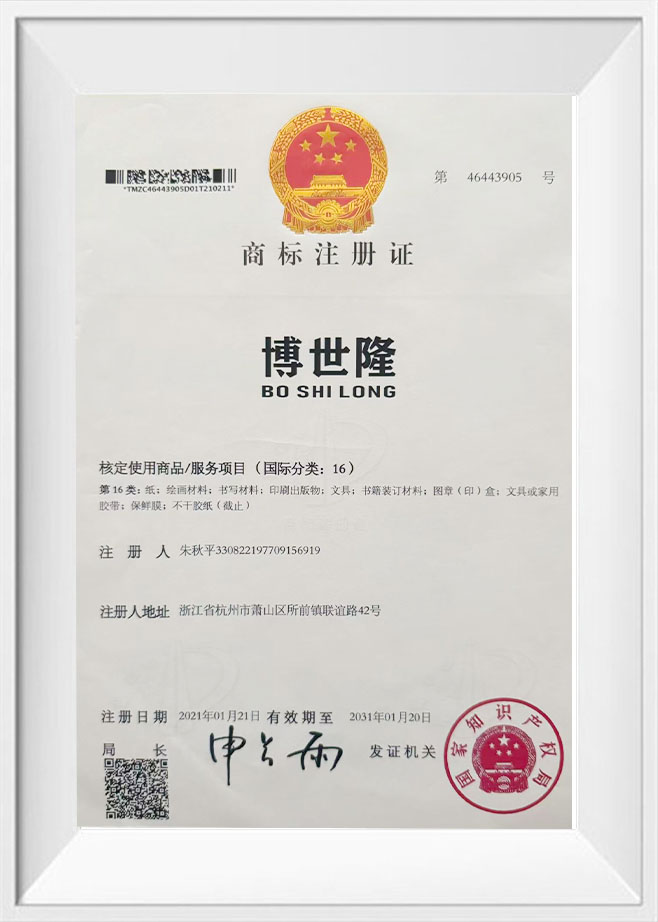 Certificat d'enregistrement de marque
-
 Certificat de certification du système de gestion de la qualité
Actualités
-
Nouvelles de l'industrie 2026-10-14
Lorsqu’une caisse de machinerie lourde arrive dans un entrepôt portuaire après 40 jours de mer, la différence entre un paquet sécurisé et une charge en vrac se résume souvent au matériau de cerclage. Les sangles en acier rouillent, sont coupées dans les coins et nécessitent des outils robustes pour la tension...
Voir plus -
Nouvelles de l'industrie 2026-10-07
Une usine de boissons a perdu deux palettes de produits en bouteille lorsque la sangle en ANIMAL DE COMPAGNIE foncé d'une charge faisant face à un chariot élévateur s'est cassée au niveau d'une soudure endommagée. L'opérateur ne pouvait pas voir la soudure car la sangle opaque la cachait. ...
Voir plus -
Nouvelles de l'industrie 2026-09-30
Une palette de cadres en aluminium arrive avec une sangle PP cassée, une couche supérieure décalée et un trajet de 400 km à parcourir. Cette scène se répète quotidiennement, et c'est pourquoi les acheteurs se tournent vers Sangle d'emballage en ANIMAL DE COMPAGNIE pour les charges qui...
Voir plus
Contactez-nous maintenant
Film d'emballage Industry Knowledge Extension
Comment la chimie des polymères détermine les performances du film d'emballage
Fournitures de Zhejiang Geruite Packaging Materials Co., Ltd. film d'emballage dans les secteurs de la logistique, de l’alimentation, de l’électronique et de l’industrie – et l’erreur de spécification la plus fréquente que nous rencontrons est la sélection du film en fonction de son apparence plutôt que de la composition du polymère. Deux films peuvent paraître identiques sur un rouleau tout en ayant des performances complètement différentes dans les mêmes conditions de scellage, d'impression ou de chargement, car leur résine de base détermine pratiquement toutes les propriétés fonctionnelles.
Les trois polymères dominants dans les films d'emballage flexibles sont le polyéthylène (PE), le polypropylène (PP) et le polyester (PET). Le PE offre une excellente flexibilité, une barrière contre l'humidité et une capacité de thermoscellage à un coût relativement faible, ce qui en fait le choix par défaut pour l'emballage alimentaire, les sacs de produits et les courriers postaux. Le PP – en particulier le polypropylène à orientation biaxiale (BOPP) – offre une rigidité, une clarté et une imprimabilité supérieures, c'est pourquoi il domine les emballages de snacks, les films d'étiquettes et le flow-pack de vente au détail. Le PET offre la résistance à la traction et à la température la plus élevée des trois et constitue le substrat standard pour les emballages sous vide, les films d'operculage et toute application nécessitant une stabilité dimensionnelle à long terme.
La coextrusion multicouche combine ces polymères dans des structures stratifiées – généralement 3, 5 ou 7 couches – pour obtenir des propriétés qu'aucune résine ne peut offrir à elle seule. Une structure courante pour les emballages alimentaires associe une couche externe BOPP (clarté et imprimabilité) à une couche interne de scellant PE (thermoscellage et barrière contre l'humidité), reliées par une couche de résine de liaison. Comprendre quelle couche dans une structure co-extrudée remplit quelle fonction est essentiel lors du dépannage de défaillances de joints, de délaminage ou de problèmes d’adhérence d’impression sur la ligne de production.
Propriétés des barrières : ce qu'elles signifient et quand elles deviennent critiques
Les performances barrières des films d'emballage sont mesurées selon deux axes principaux : le taux de transmission de l'oxygène (OTR), exprimé en cc/m²/jour, et le taux de transmission de la vapeur d'eau (WVTR), exprimé en g/m²/jour. Ces deux valeurs, prises ensemble, définissent si un film peut protéger la durée de conservation d'un produit dans les conditions de stockage et de distribution prévues.
Les films PE et PP standard fournissent des barrières adéquates contre l’humidité mais de faibles barrières contre l’oxygène. Pour les produits sensibles à l’oxygène – charcuterie, café, fromage, composants électroniques sensibles à l’oxydation – une couche à haute barrière est nécessaire. Les trois ajouts à haute barrière les plus courants sont l’éthylène-alcool vinylique (EVOH), le chlorure de polyvinylidène (PVDC) et la métallisation. EVOH offre des performances OTR exceptionnelles (aussi faibles que 0,1 à 1,0 cc/m²/jour à faible humidité) mais est hygroscopique : sa barrière se dégrade à une humidité relative élevée à moins qu'elle ne soit protégée par des couches extérieures barrières contre l'humidité. Le PVDC fournit une barrière combinée à l’oxygène et à l’humidité sans sensibilité à l’humidité, bien qu’il introduit des complications en matière de recyclage. Film métallisé — où une couche d'aluminium nanométrique est déposée sous vide sur la surface du film — offre une barrière intermédiaire rentable adaptée aux collations, aux produits secs et aux applications non alimentaires nécessitant une exclusion de la lumière et de l'humidité.
Pour les applications de chaîne du froid, les performances de la barrière doivent être validées à la température de stockage réelle, et non aux conditions ambiantes. Les valeurs OTR augmentent considérablement à mesure que la température augmente, ce qui signifie qu'un film qui répond aux spécifications à 23°C peut ne pas protéger un produit stocké ou transporté entre 35 et 40°C dans les réseaux de distribution tropicaux. Demander des données de barrière sur une plage de température à votre fournisseur de film – plutôt qu'une mesure ambiante en un seul point – est une pratique courante pour les fabricants axés sur l'exportation qui expédient vers les marchés d'Asie du Sud-Est ou du Moyen-Orient. Chez Zhejiang Geruite Packaging Materials Co., Ltd., nous fournissons sur demande des données sur les performances des barrières sur plusieurs points de température pour soutenir les processus de validation de la durée de conservation des clients.
Traitement de surface et son impact sur la qualité d'impression et la fiabilité du joint
Les films polyoléfines – PE et PP – sont intrinsèquement non polaires, ce qui signifie que les encres, les revêtements et les adhésifs ont une mauvaise adhérence naturelle à leurs surfaces. Sans traitement de surface, les encres flexographiques et hélio perlent, se délaminent lors de la transformation ou échouent aux tests de résistance au frottement bien avant que le produit n'atteigne le consommateur. Le traitement Corona est la solution standard de l'industrie : une décharge électrique à haute fréquence oxyde la surface du film, augmentant son énergie de surface de la ligne de base non traitée d'environ 29 à 32 dynes/cm à un niveau traité de 38 à 44 dynes/cm, qui est la plage seuil pour une liaison fiable de l'encre et de l'adhésif.
Le détail opérationnel critique est que le traitement corona se dégrade avec le temps. Un film traité en usine et stocké pendant six mois avant l'impression peut avoir des valeurs d'énergie de surface qui ont régressé jusqu'à 34 à 36 dynes/cm — suffisantes pour certaines encres mais marginales pour les revêtements à haute teneur en solides ou le laminage adhésif à base d'eau. Le test Dyne Pen à la réception des marchandises, et pas seulement lors de la passation de la commande, est la bonne pratique de contrôle qualité. pour les applications nécessitant beaucoup d'impression. Pour les lignes d'emballage fonctionnant à grande vitesse avec des tolérances d'adhésion d'encre serrées, les unités de traitement corona en ligne qui retraitent le film immédiatement avant la station d'impression éliminent entièrement la variable de dégradation du stockage.
Les performances du thermoscellage sont également affectées par le niveau de traitement de surface. Un film surtraité (énergie corona trop élevée ou plusieurs passes de traitement) peut en fait réduire la scellabilité en oxydant la surface de la couche de scellant et en augmentant sa température de fusion. Pour les films utilisés dans les opérations de formage-remplissage-scellage (FFS), la surface intérieure du mastic doit rester égale ou proche de son énergie de surface native pour préserver la température optimale d'initiation du thermoscellage et la résistance au pelage. C'est pourquoi les structures coextrudées conçues pour les FFS sont traitées sur une seule face : face extérieure pour l'impression, face intérieure laissée native pour le scellement.
Stratégies de réduction : réduire le poids du film sans sacrifier les performances
Alors que les taxes sur les emballages en plastique sont désormais actives au Royaume-Uni et mises en œuvre progressivement dans les États membres de l'UE, et que les grands détaillants fixent des objectifs à leurs fournisseurs en matière de réduction du poids des emballages, le décalibrage (réduire l'épaisseur du film tout en maintenant les performances mécaniques et de barrière requises) est passé d'un exercice de réduction des coûts à une stratégie de conformité. Le défi technique est que la réduction de l’épaisseur réduit proportionnellement la résistance à la traction, la résistance à la perforation et, dans le cas des films barrières, l’épaisseur de chaque couche fonctionnelle.
Les résines PE métallocènes et catalyseurs monosite modernes permettent une réduction significative par rapport aux films PE Ziegler-Natta classiques. Le PE métallocène (mPE) offre une résistance à la traction et à la perforation nettement plus élevées à épaisseur équivalente, permettant des réductions de calibre de 15 à 25 % sans perte de performances mécaniques. En termes pratiques, un film PE conventionnel de 40 microns peut souvent être remplacé par un film mPE de 30 microns répondant aux mêmes spécifications de test de chute et d'intégrité d'étanchéité, réduisant ainsi la consommation de matériaux et l'exposition à la taxe sur le plastique d'environ 25 % par unité.
Les projets de décalibrage réussis nécessitent une revalidation des paramètres de la machine : les films plus fins fonctionnent à des températures de scellage plus basses et à des vitesses de ligne plus élevées, et peuvent nécessiter des zones de tension réduites sur les supports de déroulement pour éviter la rupture de la bande. Le processus de validation doit inclure des tests de vieillissement accéléré à température et humidité élevées pour confirmer que les couches barrières plus fines répondent toujours aux exigences de durée de conservation pendant tout le cycle de distribution du produit. Considérer la déclassement comme un échange de films plutôt que comme un processus de requalification est la raison la plus courante pour laquelle ces projets échouent. en production malgré la réussite des tests de laboratoire initiaux.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:N° 241, Yaojiafan, Zhangpanqiao, rue Shushan, district de Xiaoshan, ville de Hangzhou, province du Zhejiang, Chine
- TEL:+86-0571-83175630
- Téléphone:+86-13336160217
- E-mail :[email protected]
PRODUITS
CENTRE D'ACTUALITÉS
TERMINAL MOBILE
Copyright© Zhejiang Geruite Packaging Materials Co., Ltd. Tous droits réservés.
Confidentialité Film d'emballage Personnalisé